
Полиамид для прочных и гибких 3D‑деталей
-
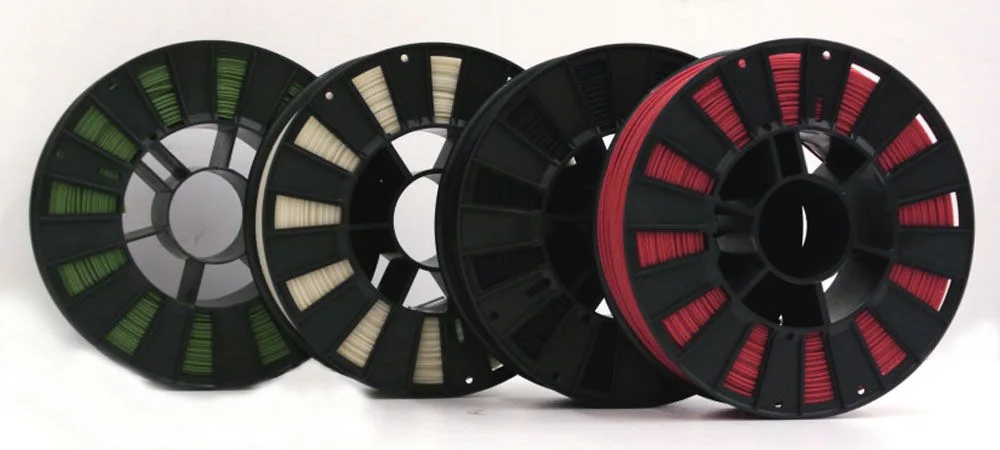
Нейлон (он же полиамид, PA) — один из лучших FDM/FFF‑материалов для функциональных деталей, когда важны прочность, износостойкость и умеренная гибкость. Nylon ценят за прочность, долговечность, стойкость к истиранию и низкий коэффициент трения (детали меньше «съедаются» при контакте и скольжении).
Что такое Nylon (PA) и чем он хорош
Полиамид — термопласт, который размягчается при нагреве и снова твердеет при охлаждении, поэтому подходит для послойной печати. Nylon обычно используют как «инженерный» пластик: он способен выдерживать нагрузку, работать в узлах трения и переживать удары лучше, чем многие базовые материалы.
Ключевые свойства Nylon (в прикладном смысле):
- Высокая механическая прочность (особенно в массивных деталях).
- Гибкость в тонких стенках: тонкие элементы пружинят, а не ломаются.
- Износостойкость и низкое трение — хорошо для шестерён, направляющих, втулок.
- Термостойкость (в целом выше, чем у PLA; зависит от конкретного PA‑состава/смеси).
Где Nylon применяют в 3D‑печати
Типовые сценарии, где Nylon особенно уместен:
- Крепёж и кронштейны: защёлки, петли, фиксаторы, корпуса.
- Детали с циклической нагрузкой: рычаги, пружинящие элементы, клипсы.
- Узлы трения: шестерни, втулки, ролики, направляющие, «скользящие» вставки.
- Защитные элементы: накладки, бамперы, кожухи, упоры.
Оборудование и условия (что реально важно)
Nylon «раскрывается» при правильной подготовке, но материал требовательный.
Главные требования:
- Сушка обязательна: полиамид гигроскопичен — быстро тянет влагу из воздуха; влажный филамент даёт пузырьки, ухудшает слои и внешний вид.
- Высокие температуры печати: часто 240–260 °C для многих нейлонов, но некоторые профили/чистые PA могут требовать около 285 °C.
- Теплая камера/корпус (enclosure): снижает риск коробления (warping) и отрыва углов.
- Адгезия: nylon любит специальные поверхности (PA/nylon sheet), а также варианты вроде гаролита или стекла + клей PVA.
Быстрые настройки: шпаргалка
Ниже — практичный «стартовый коридор». Точные значения зависят от конкретного Nylon (PA6/PA11/PA12, наполненный/ненаполненный) и рекомендаций производителя.
Базовые параметры печати
Параметр Типичный старт Комментарий Температура сопла 240–260 °C Часто начинают с ~250 °C и подбирают по адгезии слоёв и поверхности. Температура стола 40–70 °C Для многих нейлонов; иногда нужны и более высокие значения по профилю/поверхности. Обдув Выключен или минимальный Обдув часто усиливает warping и ухудшает межслойную адгезию. Камера Желательно enclosure Особенно для крупных деталей и «чистых» PA. Сушка и хранение (must-have)
Задача Рекомендация Зачем это нужно Сушка перед печатью ≥4 часов при температуре ниже 90 °C Убирает влагу, снижает пузырение, улучшает слои и прочность. Хранение Герметично + силикагель Nylon быстро набирает влагу даже при «неплохой» комнатной влажности. Печать из сухбокса Желательно Держит качество стабильным на длинных печатях.
Проблемы и быстрые решения
Частые симптомы и что делать:
- Пузырьки/шипение/шершавая поверхность → почти всегда влага: сушить дольше, печатать из сухбокса.
- Отрыв углов / коробление (warping) → повышать температуру окружающей среды (enclosure), улучшать адгезию (правильная поверхность + клей), избегать сквозняков.
- Слабая межслойная прочность → поднять температуру сопла, снизить обдув, убедиться в сухости филамента.
- Налипание на сопло / грязь на первом слое → пересмотреть клей/поверхность, уменьшить «пережим» первого слоя, проверить Z‑offset.
Финальный ориентир для практики
Если нужен прочный и живучий пластик для реальных нагрузок, Nylon — один из самых универсальных вариантов, но успех почти всегда упирается в сушку и контроль условий печати. А приобрести его можно у проверенного поставщика - https://rrf3dshop.ru/catalog/filament/nylon/
Начните с коротких тестов (куб прочности, тонкая скоба, небольшой кронштейн), подберите температуру сопла/стола под ваш конкретный PA и закрепите результат хранением филамента «как для инженерки».

Филамент Nylon. Термопластик: нейлон, полиамид. PA6, PA11, PA12, ULTRAN M20, PAHT-CF, PPA-CF, PPS-CF от FusRock, Bambu Lab, Ateco для 3D-печати
Оригинальный нейлоновый Nylon филамент 1.75 мм. Пластик PA6, PA11, PA12, ULTRAN M20, PA-CF, PAHT-CF, PPA-CF, PPS-CF. Термопластик напрямую от производителей FusRock, Ateco, Bambu Lab. Термопластмасса для печати. Сверхпрочный, износостойкий, с карбоновым наполнением или стекловолокном. Идеален для функциональных деталей, шестерёнок, протезов. RRF3DSHOP Москва - Люберцы.
(rrf3dshop.ru)


Здравствуйте! Похоже, вас заинтересовала эта беседа, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти© 2024 - 2026 ExLends, Inc. Все права защищены.